

연료 분사기 라인을 교체하는 방법은 무엇입니까?
교체 연료 분사 라인 5가지 핵심 단계가 포함됩니다. 올바른 교체 라인 사양을 확인하고, 잔여 연료 시스템 압력을 완화하고, 올바른 크기의 렌치를 사용하여 펌프/커먼 레일 끝과 인젝터 끝에서 기존 라인을 분리하고, 유니온 너트를 지정된 값으로 조이기 전에 손으로 새 라인을 설치하고, 엔진을 다시 시작한 후 모든 연결에서 누출이 있는지 확인합니다. 왜냐하면 연료 분사 라인 (고압 연료 분사 파이프라고도 함)은 극심한 급속 순환 압력 하에서 작동하며 원래 라인의 정확한 압력 등급, 직경, 길이 및 굴곡 형상을 일치시키는 것이 대부분의 다른 자동차 튜브보다 훨씬 더 중요합니다. 이 가이드는 연료 분사기 라인의 일반적인 유형, 제작 방법, 각 유형이 사용되는 위치, 라인 구성 간의 자세한 비교, 전체 교체 및 유지 관리 절차, 일반적인 질문에 대한 답변을 안내하고 기술자, 차량 운영자 및 부품 구매자에게 안전하고 올바른 교체를 완료하는 데 필요한 실용적인 세부 정보를 제공합니다.
연료 분사 라인의 일반적인 유형과 특성
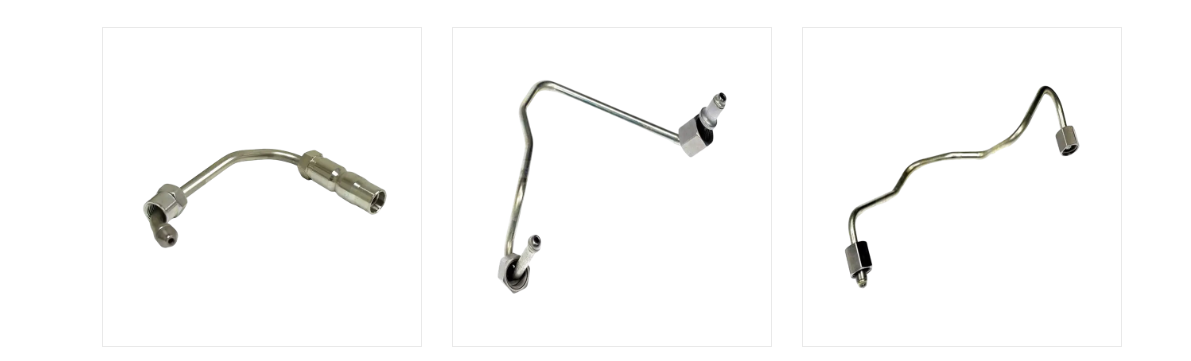
모든 연료 분사 라인이 동일한 방식으로 보이거나 작동하는 것은 아닙니다. 올바른 유형은 제공되는 연료 분사 시스템, 견뎌야 하는 압력, 엔진 베이가 허용하는 라우팅 유연성 정도에 따라 달라집니다. 아래 카드에는 교체 라인을 소싱할 때 가장 일반적으로 접하게 되는 구성이 요약되어 있습니다.
커먼 레일 고압 라인
커먼 레일을 개별 인젝터에 연결하는 견고한 강철 라인으로, 현대 디젤 커먼 레일 시스템에 사용되는 매우 높고 빠른 펄스 압력을 견딜 수 있도록 제작되었습니다.
인라인 펌프 인젝터 라인
기계식 인라인 분사 펌프에서 하나의 분사기로 직접 연결되는 개별 강성 강철 파이프로, 커먼 레일이 없는 구형 디젤 엔진 설계의 전형적인 형태입니다.
골판지형 유연한 연료 라인
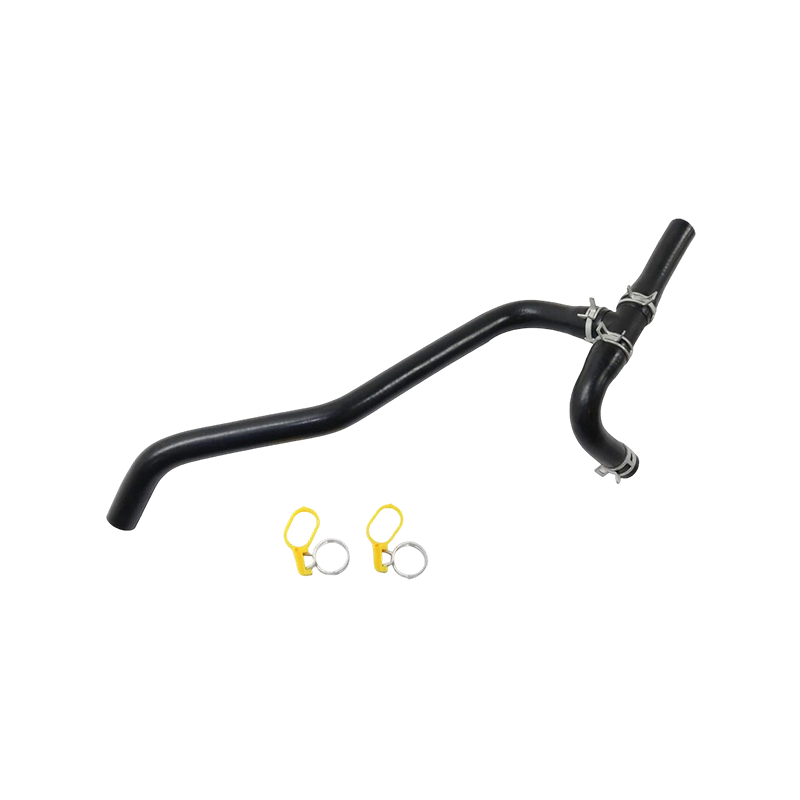
일반적으로 저압 공급 또는 복귀 회로에 사용되는 유연한 주름관으로, 굴곡 능력이 엔진 움직임과 진동을 수용합니다.
맞춤형 CNC 벤트 교체 라인
특정 엔진의 3차원 라우팅과 일치하도록 구부러진 라인으로, 오래되었거나 덜 일반적인 엔진에 직접 기성품 교체 부품을 사용할 수 없을 때 생성됩니다.
저압 공급/복귀 라인
연료를 탱크에서 펌프로 운반하거나 잉여 연료를 다시 탱크로 보내 분사기 측 고압 라인보다 훨씬 낮은 압력에서 작동합니다.
연료 분사기 라인은 사용하는 연료 분사 시스템에 따라 매우 특정한 압력 범위를 견디도록 설계되었습니다. 구형 기계식 인라인 펌프 시스템은 일반적으로 최신 커먼 레일 시스템보다 상당히 낮은 피크 압력에서 작동합니다. 특히 디젤 커먼 레일 아키텍처는 연속적인 엔진 세대에 걸쳐 분사 압력을 높여 원자화를 개선하고 배기가스 배출을 줄였습니다. 올바른 교체 라인은 최소한 시스템의 최고 작동 압력에 대해 평가되어야 하므로, 교체 부품을 주문하기 전에 주어진 엔진이 이 압력 스펙트럼에 있는 위치를 이해하는 것이 중요한 첫 번째 단계입니다. 아래 게이지는 일반적인 0~250MPa 기준 범위 내에서 최신 디젤 커먼 레일 시스템의 대략적인 위치를 보여줍니다.
게이지 바늘은 스케일의 상단 부분에 위치하며, 이는 현대 디젤 커먼 레일 시스템이 일반적으로 200MPa를 초과하는 최대 압력에서 작동한다는 널리 알려진 점을 반영합니다. 이는 일반적으로 동일한 규모의 하위 및 중간 부분에 해당하는 구형 기계식 인라인 분사 펌프 시스템과 관련된 압력 범위보다 의미있게 높습니다. 교체 연료 인젝터 라인을 소싱하는 사람에게 실질적인 의미는 간단합니다. 물리적 치수가 비슷해 보이더라도 오래된 저압 시스템용 라인을 최신 커먼 레일 엔진으로 대체해서는 안 됩니다. 제조업체는 단순히 일반 튜브에 두꺼운 벽을 사용하는 것이 아니라 주로 다음 섹션에 설명된 재료 선택 및 냉간 가공 공정을 통해 이러한 압력 요구 사항을 해결합니다. 특정 엔진 모델의 정확한 최고 압력은 이와 같은 일반적인 기준 척도에서 가정하기보다는 항상 엔진 제조업체의 자체 사양에 따라 확인되어야 한다는 점은 주목할 가치가 있습니다. 시간이 지남에 따라 배기가스 배출 및 성능 요구 사항이 발전함에 따라 동일한 제조업체의 다양한 엔진 세대가 서로 다른 압력 수준에서 작동할 수도 있습니다. 이것이 연료 분사기 라인 교체가 일률적인 작업이 아닌 이유 중 하나이며, 엔진 변형에 대한 정확한 사양을 일치시키는 것이 대략적인 물리적 외관만으로 일치시키는 것보다 더 중요한 이유입니다. 다양한 엔진 모델을 취급하는 작업장의 경우 시스템 유형별로 일반적인 압력 범위에 대한 참조 차트를 유지하면 과소평가된 라인을 설치할 위험을 줄일 수 있습니다. 정격 압력 범위 아래에서 작동하는 라인은 사전에 명확한 경고 표시 없이 고장날 수 있으므로 이 사양 확인은 일반적으로 선택적 형식이 아닌 안전 관련 단계로 처리됩니다. 이러한 압력 맥락을 검토하면 다른 많은 자동차 파이프 피팅과 달리 연료 분사기 라인이 단일 범용 설계가 아닌 비교적 엄격한 공차 및 전용 압력 등급으로 제조되는 이유를 설명하는 데도 도움이 됩니다.
올바른 연료 분사기 라인은 해당 엔진의 특정 압력 등급에 맞게 평가되어야 합니다. 최신 커먼 레일 시스템에 저압 라인을 교체하면 고장이 발생할 수 있기 때문입니다.
연료 분사기 라인 제작 방법: 재료, 구조 및 작동 원리
연료 분사기 라인은 단순한 튜브 길이 이상입니다. 일반적으로 특별히 선택된 고강도, 저합금 강철 튜브로 제작된 다음 열처리를 통해 기본 항복 강도를 높입니다. 많은 고압 라인은 오토프레타주(autofrettage)라고 알려진 추가 냉간 가공 공정을 거치는데, 이 과정에서 튜브는 제어된 내부 압력을 받아 내벽에 약간의 소성 변형이 발생합니다. 해당 압력이 해제되면 내부 벽은 재료에 순 인장 응력이 형성되기 전에 작동 압력으로 극복해야 하는 잔류 압축 응력 층을 유지하므로 피로 저항과 파열 압력이 의미 있게 향상됩니다. 그런 다음 정밀 CNC 튜브 벤딩 장비를 사용하여 특정 엔진에 필요한 정확한 3차원 형상으로 최종 라인을 형성합니다. 일치하지 않는 굽힘 반경으로 인해 라인을 따라 잘못된 지점에 응력이 집중될 수 있기 때문입니다. 아래 표에는 유연한 주름형 라인과 비교하여 견고한 고압 라인에서 일반적으로 발견되는 구조 요소가 요약되어 있습니다.
견고한 고압 라인 구조
| 유연한 골판지 구조
|
연료 인젝터 라인의 피로 저항은 주로 벽 두께보다는 강철 튜브가 처리되는 방식에 따라 결정됩니다. 각 주입 이벤트에서 반복되는 고압 펄스는 튜브 내벽에 주기적 응력을 가하며, 시간이 지남에 따라 피로 균열이 발생할 가능성이 가장 높은 곳입니다. 열처리는 강철의 기본 강도를 향상시킬 수 있지만 특히 이러한 반복 응력에 대응하기 위해 추가 냉간 가공 자동 프레타주 공정이 사용됩니다. 아래 차트는 표준 튜빙, 열처리 튜빙, 오토프레타지 처리 튜빙을 비교하여 상대 피로 수명 지수를 보여줍니다.
차트에서 볼 수 있듯이, 이 그림에서는 추가 가공이 없는 표준 강철 튜브가 기준 상대 피로 수명 지수로 설정됩니다. 열처리된 튜빙은 기본 항복 강도를 증가시켜 피로 손상이 축적되기 전에 튜브가 견딜 수 있는 응력 수준을 높인다는 일반적인 엔지니어링 원리와 일치하여 기준선에 비해 약간의 개선을 보여줍니다. Autofrettage 처리된 튜빙은 이 예시적인 비교에서 세 가지 범주 중 가장 큰 개선점을 보여 주며, 이는 이 냉간 가공 공정이 범용 강철 튜빙이 아닌 고압 연료 분사기 라인 제조와 특별히 연관되는 이유와 일치합니다. 이러한 개선의 이면에 있는 메커니즘은 순 인장 응력이 발생하기 전에 먼저 인장 응력을 작동하여 자동 프레타지 후 내벽에 남아 있는 잔류 압축 응력을 극복하여 실제 피로 임계값을 효과적으로 높이는 것입니다. 인젝터 라인은 엔진의 작동 수명 동안 매우 높은 수의 압력 사이클을 경험하여 누적된 측면에서 피로 저항이 어느 정도 향상되는 경우에도 의미가 있기 때문에 이는 특히 인젝터 라인과 관련이 있습니다. 실제 피로 성능은 튜브 직경, 벽 두께, 굽힘 반경 및 설치 품질에 따라 달라지기 때문에 이 차트를 특정 사용 수명 수치를 보장하기보다는 예시적인 상대 비교로 취급하는 것이 좋습니다. 올바르게 제조되고 올바르게 설치된 자동 프레타지 처리 라인은 일반적으로 위에서 설명한 기본 재료 과학을 기반으로 동일한 작동 조건에서 유사한 치수의 표준 튜브보다 성능이 뛰어날 것으로 예상됩니다. 이는 전문 연료 분사 파이프 제조업체가 일반적으로 이 처리 단계를 선택적 업그레이드가 아닌 생산의 핵심 부분으로 간주하는 이유 중 하나입니다. 교체 라인을 소싱하는 구매자 및 작업장의 경우 공급업체가 이러한 종류의 처리를 고압 라인에 적용하는지 확인하는 것은 라인의 기본 치수 사양과는 별개로 관련 질문일 수 있습니다. 이러한 제조 세부 사항을 이해하면 외부 치수가 일치하더라도 일반 강철 튜브가 고압 응용 분야에서 특수 제작된 연료 분사기 라인의 적절한 대체품으로 간주되지 않는 이유를 설명하는 데 도움이 됩니다.
Autofrettage 냉간 가공 및 정밀 CNC 굽힘은 특수 목적으로 제작된 연료 분사기 라인에 피로 저항성을 제공하므로 일반 강철 튜브가 적절한 대체품이 아닙니다.
연료 분사 라인의 적용 시나리오 및 주요 선택 기준
연료 분사기 라인은 광범위한 디젤 및 직접 분사 응용 분야에서 사용됩니다. 커먼 레일 시스템을 갖춘 승용차 및 경트럭 디젤 엔진은 촘촘하게 포장된 엔진 베이를 통과하는 짧고 정밀하게 구부러진 고압 라인에 의존합니다. 대형 트럭 및 농업용 디젤 엔진은 더 큰 실린더 헤드에 위치한 인젝터에 도달하기 위해 더 복잡한 굽힘 형상을 가진 더 긴 라인을 사용하는 경우가 많습니다. 선박용 디젤 엔진 및 산업용 발전기 세트는 간헐적인 자동차 사용보다는 지속적인 듀티 사이클 등급의 더 큰 직경 라인을 사용하는 경우가 많습니다. 가솔린 직접 분사 시스템도 전용 고압 라인을 사용하지만 일반적으로 디젤 커먼 레일 시스템보다 최대 압력이 낮습니다.
교체 연료 인젝터 라인을 선택하거나 소싱할 때 구매자는 일반적으로 제조업체 또는 공급업체에 주문하기 전에 일관된 기준 세트를 통해 작업합니다.
- 라인의 압력 등급이 엔진 시스템의 최고 작동 압력을 충족하거나 초과합니까?
- 외경과 벽 두께가 원래 장비 사양과 일치합니까?
- 굴곡 형상과 전체 길이가 원래 라우팅을 올바르게 재현합니까?
- 엔드 피팅과 씰링 콘 각도가 연결된 펌프 및 인젝터 포트와 일치합니까?
- 튜빙 재질 및 가공(열처리, 오토프레타지)이 고압 작업에 적합합니까?
- 제조업체나 도매업체가 차량 또는 다중 단위 요구 사항에 대해 일관된 치수 정확도로 반복 주문을 지원할 수 있습니까?
연료 분사기 라인은 엔진 작동 중에 일정하고 안정적인 압력을 경험하지 않습니다. 대신 각 분사 이벤트가 인젝터를 열고 닫을 때 압력이 급격하게 변동합니다. 이 맥동 패턴은 일반적인 엔진 속도에서 초당 여러 번 반복되어 라인과 엔드 피팅에 반복적인 응력 주기를 발생시킵니다. 각 펄스 동안 도달한 최고 압력이 아닌 평균 작동 압력에 대해서만 정격된 라인을 선택하면 안전 여유가 의미 있게 감소됩니다. 분사 시스템 설계를 검토하는 엔지니어는 일반적으로 라인에 따른 실제 작동 조건을 이해하기 위해 단일 피크 수치가 아닌 압력 맥동 형태를 살펴봅니다. 아래 영역 차트는 상황에 맞는 한 번의 주입 주기에 대한 예시적인 압력 맥동 패턴을 나타냅니다.
음영 처리된 영역 차트는 연료가 최고 시스템 압력에서 분사기 노즐을 통해 분사되는 짧은 기간을 반영하여 분사 이벤트 자체 동안 압력이 급격하게 상승하는 것을 보여줍니다. 이 주입 창 외부에서는 라인의 압력이 커먼 레일 또는 펌프의 유지 압력과 관련된 비교적 안정된 기준선 쪽으로 안정됩니다. 이 패턴은 엔진이 작동하는 동안 지속적으로 반복됩니다. 즉, 인젝터 라인은 정상 작동 시간 동안 이러한 압력 사이클을 매우 많이 경험하게 됩니다. 이 맥동 패턴의 실질적인 중요성은 라인의 정격 압력 사양이 단순히 사이클 전체의 평균 압력이 아니라 각 펄스의 피크를 설명해야 한다는 것입니다. 이는 또한 이전 섹션에서 논의한 피로 저항이 특히 연료 분사기 라인에 대한 중요한 설계 고려 사항인 이유의 일부이기도 합니다. 왜냐하면 라인은 기본적으로 단일 정압이 아닌 연속적인 순환 부하 패턴을 받기 때문입니다. 엔진 속도와 부하의 변화는 또한 이러한 맥동 패턴의 빈도와 모양을 어느 정도 변경하는데, 이는 분사 시기와 지속 시간이 연료 공급 요구 사항에 맞게 조정되기 때문입니다. 의도한 압력 등급에 맞게 올바르게 평가되고 처리된 라인은 엔진의 예상 서비스 간격 동안 이러한 맥동 패턴을 견딜 수 있도록 설계되었습니다. 라인이 과소 사양화되었거나 노후화 또는 제조 결함으로 인해 피로 손상이 발생한 경우 이러한 반복적인 맥동은 종종 굽힘 또는 피팅 연결과 같은 응력 집중 지점에서 결국 균열 또는 파손으로 이어지는 메커니즘입니다. 이 맥동으로 인한 응력 패턴은 압력 등급에 대한 이전 지점과도 관련이 있습니다. 즉, 평균 압력 수치만을 기준으로 적절해 보이는 라인은 사용 중에 경험하게 될 실제 피크 펄스 압력에 비해 여전히 크기가 작을 수 있습니다. 이러한 구별을 인식하는 것은 선택 또는 교체 결정 중에 다양한 인젝터 라인 옵션에 대한 사양서를 비교할 때 유용한 맥락입니다.
올바른 연료 분사기 라인을 선택하는 것은 일반 응용 분야 범주뿐만 아니라 정확한 엔진 시스템에 맞는 압력 등급, 치수 및 굴곡 형상에 따라 달라집니다.
연료 분사 장치 라인 유형: 상세 비교
아래 표에서는 교체 결정과 가장 관련성이 높은 세 가지 구성, 즉 견고한 고압 강철 라인, 유연한 골판지 라인, 기성 부품을 사용할 수 없을 때 생산되는 맞춤형 CNC 굽은 교체 라인을 비교합니다.
| 차원 | 견고한 고압 라인 | 유연한 골판지 | 맞춤형 CNC 벤트 라인 |
|---|---|---|---|
| 주요 용도 | 펌프/레일-인젝터 고압 전달 | 저압 공급/복귀 회로 | 단종된 OEM 라인 직접 교체 |
| 일반적인 압력 범위 | 종종 100~250MPa | 비교적 낮은 압력 | 원래 시스템 등급과 일치 |
| 소재 | 저합금강, 열처리, 오토프레타주 가공 | 주름진 금속 또는 강화된 유연한 튜브 | 강성 라인과 동일한 강철 프로세스, 맞춤형 굽힘 |
| 유연성 | 견고하고 고정된 형상 | 진동과 움직임을 흡수하는 유연성 | 강성, 지정된 형상으로 제작됨 |
| 설치 정밀도가 필요함 | 높고 정확한 굽힘 및 길이 일치가 필요함 | 보통 | 높음, 원래 라우팅을 재현해야 함 |
| 일반적인 실패 지점 | 피로 시 굽힘 또는 피팅 연결 | 주름진 벽 또는 압착된 피팅 | 피로 시 굽힘 또는 피팅 연결 |
연료 분사기 라인을 따라 있는 모든 지점이 엔진 작동 중에 동일한 양의 응력을 받는 것은 아닙니다. 튜브의 직선 부분은 일반적으로 압력 관련 응력을 길이를 따라 상대적으로 고르게 분산시킵니다. 대조적으로 굴곡 부분은 곡선의 외부 반경에 추가적인 응력을 집중시킵니다. 왜냐하면 직선 구간보다 굴곡 부분에서 튜브 벽이 더 얇고 기하학적으로 더 복잡하기 때문입니다. 피팅 연결은 씰링 콘 형상과 유니온 너트의 조임력으로 인해 자체 응력 집중을 발생시킵니다. 아래 히트맵은 세 가지 엔진 부하 조건에서 이 세 파이프 영역에 대한 예시적인 상대 응력 지수를 나타냅니다.
| 파이프 구역 | 유휴 | 부분 부하 | 풀로드 |
|---|---|---|---|
| 스트레이트 섹션 | 2 | 4 | 6 |
| 벤드 섹션 | 3 | 6 | 9 |
| 피팅 연결 | 3 | 5 | 8 |
히트맵은 3개 파이프 구역 전체에 걸쳐 유휴 상태에서 최대 부하 방향으로 증가하는 상대적 응력을 보여줍니다. 이는 더 높은 분사 압력과 더 높은 엔진 부하와 관련된 더 빈번한 분사 이벤트에서 직접적으로 발생합니다. 각 하중 조건 내에서 굽힘 부분은 직선 부분보다 지속적으로 더 높은 상대 응력 지수를 나타내며, 이는 굽힘 형상 및 굽힘 반경이 부수적인 라우팅 선택이 아닌 중요한 설계 세부 사항으로 처리되는 이유를 보여줍니다. 또한 피팅 연결은 직선 섹션에 비해 높은 상대 응력을 보여 주지만 일반적으로 이 예시적인 비교에서 굴곡 섹션보다 다소 낮습니다. 이는 스레드 연결 지점에 집중되어 있지만 국지적인 응력 특성을 반영합니다. 최대 부하에서 세 구역 모두 이 예시 패턴에서 가장 높은 값을 나타내며, 이는 더 높은 연료 수요 하에서 각 분사 이벤트 동안 최고조에 달하는 압력 맥동에 대한 이전 논의와 일치합니다. 이 패턴은 연료 분사기 라인의 피로 관련 고장이 튜브의 방해받지 않는 직선 부분을 따라가는 것보다 구부러진 위치와 피팅 연결부에서 더 일반적으로 보고되는 이유를 설명하는 데 도움이 됩니다. 제조업체의 경우 이는 해당 지점에 응력을 더욱 집중시키는 날카롭거나 고르지 않은 굽힘 대신 일관되고 점진적인 굽힘 반경을 생성할 수 있는 정밀 CNC 굽힘 장비를 사용하는 것에 대한 정당성의 일부입니다. 교체를 수행하는 작업장에서 이 패턴은 라인이 여전히 서비스 가능하다고 가정하기 전에 표면 손상, 부식 또는 이전의 과도한 조임 징후가 있는지 굴곡 영역과 피팅 연결을 면밀히 검사해야 한다는 실용적인 알림이기도 합니다. 굽힘 반경을 변경하면 여기에 표시된 응력 집중 패턴이 바뀔 수 있으므로 교체 라인이 설치 중 해결 방법으로 더 날카롭거나 더 단단한 굽힘을 사용하는 대신 원래 굽힘 형상을 재현해야 하는 이유를 더욱 강화합니다. 이 히트맵을 특정 엔진, 작업장 및 장비 운영자에 대한 측정 결과가 아닌 예시적인 엔지니어링 패턴으로 취급하면 일반적인 구역별 관계를 사용하여 일상적인 유지 관리 중에 검사 지점의 우선 순위를 지정할 수 있습니다.
굽힘 부분과 피팅 연결은 직선 부분보다 지속적으로 더 많은 응력을 전달하므로 교체 라인은 현장에서 수정된 지름길이 아닌 원래 굽힘 형상을 재현해야 합니다.
교체 및 유지 관리 지침: 연료 분사기 라인을 안전하게 교체하는 방법
다음 순서는 연료 분사기 라인을 교체하는 일반적인 프로세스를 간략하게 설명합니다. 작업을 시작하기 전에 항상 특정 엔진이나 장비 제조업체의 서비스 문서를 참조하여 정확한 단계, 토크 값 및 압력 해제 절차를 확인해야 합니다.
- OEM 참조 또는 서비스 매뉴얼을 참조하여 압력 등급, 직경, 길이 및 굽힘 형상을 포함한 올바른 교체 라인 사양을 확인하십시오.
- 고압 라인을 분리하기 전에 엔진 제조업체가 지정한 절차에 따라 잔여 연료 시스템 압력을 완화하십시오.
- 연료 시스템 근처에서 작업하기 전에 일반적인 예방 조치로 배터리를 분리하거나 전기 시스템을 분리하십시오.
- 피팅이 둥글게 되는 것을 방지하기 위해 올바른 크기의 플레어 너트 또는 크로풋 렌치를 사용하여 펌프/레일 끝과 인젝터 끝 모두에서 유니온 너트를 풀고 제거합니다.
- 인접한 구성요소에 힘을 가하지 않고 기존 선을 조심스럽게 빼내고 원래 라우팅과 굽힘 방향을 기록합니다.
- 새 라인을 설치하기 전에 인젝터와 펌프/레일 포트 모두의 씰링 콘 표면에 손상이 없는지 검사하십시오.
- 크로스 스레딩을 방지하기 위해 유니언 너트를 스레딩하기 전에 먼저 손으로 새 라인을 배치하고 씰링 콘을 직각으로 정렬하십시오.
- 각 유니온 너트를 엔진 또는 라인 제조업체가 지정한 값으로 조이면서 너무 꽉 조이거나 너무 조이지 않도록 하십시오.
- 배터리를 다시 연결하고 제조업체가 지정한 시동 절차에 따라 연료 시스템에 다시 압력을 가하십시오.
- 차량이나 장비를 정상 작동 상태로 되돌리기 전에 엔진을 공회전 상태에서 시동하고 모든 새 연결부에 연료 누출이 있는지 육안으로 점검하십시오.
- 초기 열 순환에는 때때로 후속 점검이 필요할 수 있으므로 짧은 작동 기간 후에 각 피팅의 토크를 다시 확인하십시오.
원래 장비 형상과 일치하는 교체 라인을 소싱하는 것은 종종 이 프로세스에서 가장 어려운 부분입니다. 특히 기성 라인을 사용할 수 없는 오래되거나 덜 일반적인 엔진 모델의 경우 더욱 그렇습니다. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD.는 1995년에 설립된 초기 Ningbo Xingxin 금속 제품 공장을 기반으로 설립된 연료 분사기 라인 제조업체이자 자동차 파이프 피팅 공장으로 닝보시 Yinzhou 지구 Zhanqi Town Wanhou에 위치하고 있으며 약 32,000m2 규모의 시설과 약 26,000m2의 공장 바닥 면적을 운영하고 있습니다. 회사의 생산 시설에는 10대의 CNC 전자동 파이프 벤딩 기계, 대규모 브레이징로 조립 라인, 유압식 내부 성형 장비, 800톤 유압식 물 팽창 기계, 자동 레이저 용접기, 용접 로봇, 대규모 머시닝 센터가 포함되며, 내부 연구 및 테스트 실험실의 지원을 받습니다. 이러한 종류의 CNC 굽힘 및 성형 기능을 통해 연료 분사기 파이프 공급업체는 특정 엔진의 3차원 라우팅을 정확하게 재현할 수 있습니다. 이는 교체 라인이 일반적인 직선 길이에서 조정되기보다는 원래 굽힘 형상과 일치해야 할 때 직접적으로 관련됩니다. 교체 라인을 대량으로 소싱하는 차량 운영자, 작업장 및 장비 제조업체의 경우, 기존 자동차 파이프 제조업체 또는 도매업체와 협력하면 반복 주문 전반에 걸쳐 일관된 치수 정확성을 보장할 수 있습니다.
안전한 연료 분사기 라인 교체는 먼저 시스템 압력을 완화하고 정확한 원래 사양을 일치시키며 모든 연결을 제조업체가 지정한 값에 토크로 연결하는 것에 달려 있습니다.
연료 분사 라인 교체에 대해 자주 묻는 질문
연료 분사 라인을 교체하는 올바른 절차는 무엇입니까?교체 fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
인젝터 라인을 제거하기 전에 연료 시스템 압력을 완화해야 합니까?예, 엔진을 끈 후에도 고압 연료 시스템에 잔압이 남아 있을 수 있으므로 인젝터 라인을 분리하기 전에 제조업체가 지정한 압력 해제 절차를 따르는 것이 표준 예방 조치입니다. 이 단계를 건너뛰면 커먼 레일 및 유사한 고압 연료 시스템과 관련된 압력을 고려할 때 안전 위험이 발생할 수 있습니다. |
설치 중에 연료 분사기 라인이 구부러지거나 모양이 바뀔 수 있습니까?연료 분사기 라인은 특정 형상에 맞게 CNC로 구부러져 있으며, 설치 중에 라인의 모양을 바꾸거나 강제로 가하면 원래 설계에서 고려되지 않은 응력 집중이나 표면 손상이 발생할 수 있습니다. 교체 라인이 필요한 라우팅과 일치하지 않는 경우 기존 라인을 현장에서 수정하는 것보다 올바르게 구부러진 교체 라인을 소싱하는 것이 일반적으로 더 안정적인 접근 방식입니다. |
새 연료 분사기 라인을 설치할 때 어떤 토크를 사용해야 합니까?인젝터 라인 유니온 너트의 토크 값은 피팅 크기, 나사 유형 및 엔진 제조업체 사양에 따라 다르므로 일반적인 추정보다는 정확한 수치를 위해 해당 서비스 매뉴얼이나 제조업체 토크 차트를 사용해야 합니다. 너무 적게 조이거나 지나치게 조이면 신뢰성 문제가 발생할 수 있으므로 지정된 토크 값을 일치시키는 것이 교체 과정에서 중요한 단계로 간주됩니다. |
연료 분사기 라인을 수리하지 않고 교체해야 하는지 어떻게 알 수 있나요?굽힘이나 피팅 연결부 주변의 눈에 보이는 균열, 부식, 변형 또는 연료 누출은 라인을 수리하기보다는 교체해야 함을 나타내는 일반적인 지표입니다. 이러한 라인은 수리 방법이 일반적으로 안정적으로 견딜 수 있도록 설계되지 않은 지속적인 고압 사이클링에서 작동하기 때문입니다. 굴곡이나 피팅과 같은 응력 집중점 근처의 손상을 나타내는 선은 일반적으로 수리 후보가 아닌 교체 후보로 처리됩니다. |
제조업체로부터 교체 연료 분사기 라인을 소싱할 때 작업장이나 도매업체는 무엇을 찾아야 합니까?구매자는 일반적으로 원래의 굽힘 형상 및 압력 등급을 정확하게 일치시키는 제조업체의 능력과 함께 전체 또는 다중 장치 요구 사항에 대한 반복 주문 전반에 걸쳐 생산 능력 및 일관성을 살펴봅니다. CNC 굽힘 정확도 및 재료 추적성 관행과 같은 공급업체의 제조 장비 및 품질 프로세스를 검토하는 것은 지속적인 소싱을 위해 연료 분사기 파이프 제조업체 또는 도매업체를 평가하는 데 유용한 부분이 될 수 있습니다. |
교체 fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
 문의하기
+86-138 0586 3066
+86-574 8840 6311
 제품

 모바일
Copyright ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. 모든 권리 보유.
 중국 프리미엄 자동차 튜브 공장
맞춤형 자동차 파이프 피팅 공급
프라이버시